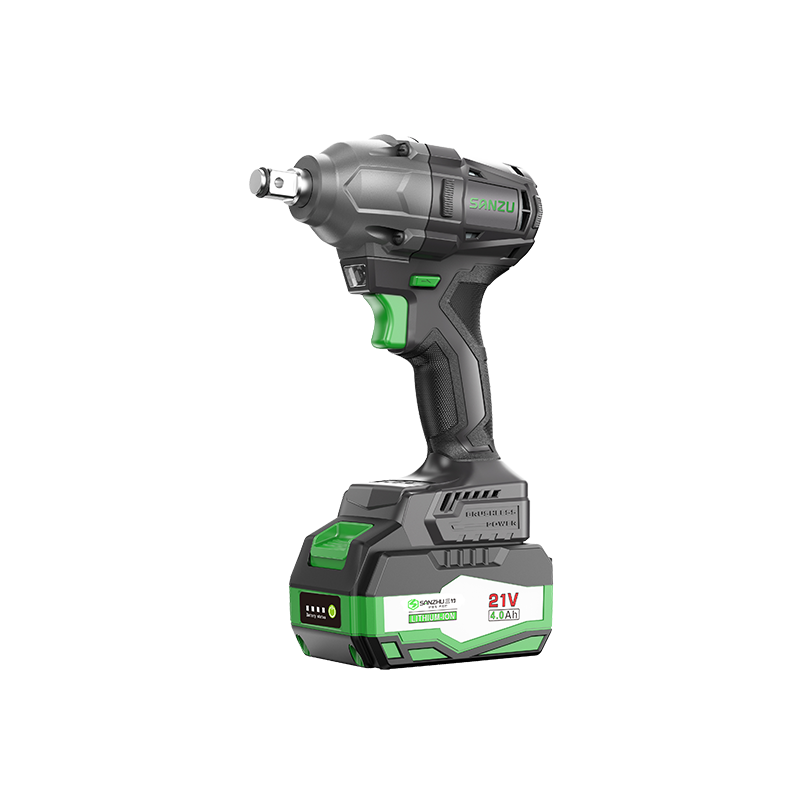
Nedves útszélen a hónapok óta specifikáció szerint meghúzott füles anya úgy viselkedhet, mint egy hegesztett alkatrész. A törőrúddal való kiszabadítás időbe, erőfeszítésbe és testsúlyba kerül. Az akkus ütvecsavarozó a másodperc töredéke alatt eltávolítja ezt a csavart, mert nem csak az állandó csavaróerőre támaszkodik; ismétlődő, nagy energiájú ütéseket biztosít, amelyek megrepednek a korróziós kötésben. Gyári tesztsorozatunkban egy 20 V-os, 600 N·m-es kefe nélküli ütvecsavarozó kevesebb mint két másodperc alatt kioldotta az M14-es kerékcsavarokat anélkül, hogy a kezelőnek neki kellett volna támaszkodnia a járműnek.
A következtetés egyértelmű: a modern akkumulátoros ütvecsavarozó már nem a kényelmi fejlesztés, hanem az autóipari, építőipari és karbantartási munkák magrögzítő eszköze. A fontos rész a megfelelő nyomatékosztály, motortípus és akkumulátorplatform kiválasztása a ténylegesen kezelt rögzítőelemekhez. Az alábbi szakaszok általános tanácsok helyett számokkal és gyári szintű ellenőrzőpontokkal ismertetik, hogyan befolyásolják ezek a döntések a napi teljesítményt.
Miért a kefe nélküli motor az ütős csavarkulcs alapja?
Kezdje a motorral, mert ez határozza meg, hogy az ütközőmechanizmus milyen erősen üthet, meddig bírja a szerszám ezt az ütést, és mennyi hőtől kell megszabadulnia a háznak. A kefés motorok továbbra is megjelennek az olcsó akkumulátoros ütvecsavarozókban, de a különbség tíz egymást követő csavar után válik szembetűnővé, nem pedig az elsőnél. A szénkefék elhasználódnak, az érintkezési ellenállás megemelkedik, és a kommutátor szikrákat generál, amelyek erodálják a belső részeket. Ahogy a kefe fogaskereke leromlik, a motor veszít fordulatszámából és nyomatékából, ami percenként kevesebb ütést és gyengébb leadható nyomatékot jelent.
Egy kefe nélküli motor helyettesíti a mechanikus kommutációt egy elektronikus vezérlővel, amely sorban feszültség alá helyezi a tekercseket. A forgórész egy állandó mágnes, így nincsenek elhasználódó kefék, és nincsenek szikrák, amelyek ózont vagy hőt termelnének. Mivel a hőforrás a forgórészről az állórészházba kerül, a kefe nélküli kialakítás hatékonyabban hűt is. Tartóssági laboratóriumunkban a kefe nélküli ütvecsavarozók hosszabb folyamatos ciklusokig tartják névleges nyomatékukat, mint a megfelelő kefés egységek, és az áramfelvétel laposabb marad, ha a szerszámot egy beragadt rögzítőelemhez nyomják.
Van egy gyakorlati dimenzió is. A kefe nélküli vezérlő azonnal csúcsáramot tud leadni, amikor a kalapácsot újra fel kell csavarni. Ez a reakciókészség gyorsabb ütközés-visszaállást eredményez, ami pontosan az, ami miatt a nagy nyomatékú modellek inkább erőszakosnak, mint lomhának érzik magukat. A hosszú távú költségeket értékelő vevő számára a kefecsere hiánya és a javuló termikus viselkedés jellemzően kefe nélküli motoros ütvecsavarozók szabványos ajánlás a műhelyek és a helyszíni személyzet számára.
Röviden, ha a vásárlási döntés a kefés és a kefe nélküli között van, akkor a válasz a kefe nélküli. A fennmaradó kérdések a nyomatékra, az akkumulátorkapacitásra és arra vonatkoznak, hogy a szerszám hogyan illeszkedik az Ön által kezelt speciális rögzítőelemekhez.
Névleges nyomaték: mit jelent a 350 N·m, 600 N·m és 1000 N·m valójában
Minden akkus ütvecsavarozónál a nyomaték a főcímszám, de ez a legtöbb félreértés is. A névleges nyomatékérték nem garancia arra, hogy minden adott méretű rögzítőelem elszakad. Leírja azt a maximális teljesítményt, amelyet a szerszám képes leadni ellenőrzött körülmények között, általában teljesen feltöltött akkumulátorral és egy meghatározott tesztcsatlakozóval. A rögzítőelemek állapota, a menetkenés, a foglalat illesztése és az ütközés időtartama mind megváltoztatják a valós eredményt.
Ennek ellenére a nyomatékosztályok meglehetősen jól illeszkednek a szokásos csavarméretekhez. A 350 N·m osztályú szerszámot M10-M12 rögzítők köré tervezték. Ez a termékcsalád a legtöbb személygépkocsi-anyákra, felfüggesztési láncszemekre, kis szerkezeti bilincsekre és gépvédőkre vonatkozik. A 600 N·m-es osztályú szerszám az M14 és M16 rögzítőelemeket mozgatja, amelyek a teherautó kerekein, pótkocsi vonószerkezetein, acélgerendás csatlakozásokon és mezőgazdasági berendezéseken jelennek meg. Az 1000 N·m osztályú szerszám eléri az M18-M24 csavarokat, amilyeneket nehéz berendezésekben, vasúti pályakarbantartásban, nagy karimás csatlakozásoknál és ipari szerkezeti acéloknál használnak.
| Nyomaték szintje | Rögzítő tartomány | Tipikus munka | Kezelés |
| 350 N·m | M10–M12 | Személygépkocsi kerekek, kis konzolok, könnyű szerkezeti összeállítás | Kompakt test, könnyű szűk helyeken |
| 600 N·m | M14–M16 | Teherautó kerekek, pótkocsi csavarok, acél szerelés, mezőgazdasági gépek | Kiegyensúlyozott súly és teljesítmény |
| 1000 N·m | M18–M24 | Nehézgépek, vasút, nagy karimák, ipari szerelés | Hosszabb test, gyakran 3/4 hüvelykes meghajtó |
Azt tanácsoljuk, hogy azt a nyomatékosztályt válassza, amely a legnagyobb csavart fedi le, amelyet rendszeresen eltávolít, ne az elképzelhető legnagyobb csavart. A nehezebb 1000 N·m-es egység fárasztó a fej fölött tartani, és szükségtelen a kerékmunkához. A motortérbe illeszkedő 350 N·m-es egység gyorsabb a kis rögzítőelemeknél, de nehézséget okoz a nedvességnek és útsónak kitett felfüggesztési csavarokon. A legtöbb vegyes műhely számára a 600 N·m-es osztály a praktikus édes pont, mivel képes kezelni a személygépjárműveket és a könnyű haszongépjárműveket anélkül, hogy a szerszám túlságosan terjedelmessé válna.
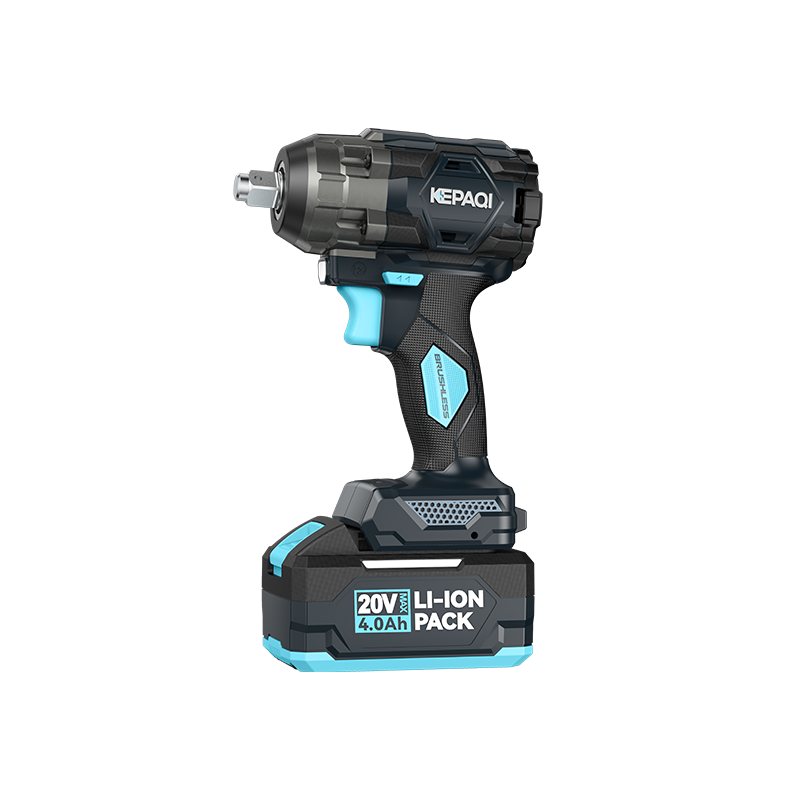 NAGY 20 V-os kefe nélküli ütvecsavarozó 600 N·m maximális nyomatékkal Ez a háromfokozatú akkus villáskulcs olyan vegyes műhelyek számára alkalmas, amelyeknek praktikus középső nyomatékosztályra van szükségük a nehezebb modellek tömege nélkül. Termék megtekintése →
Akkumulátorplatform: 16V, 20V és a munkanaphoz illeszkedő kapacitástervezés
A nyomaték a motor, az ütőmechanizmus és az akkumulátor szállításának kombinációjából származik. A nagy belső ellenállású akkumulátor nem tudja biztosítani a nagy kefe nélküli motorhoz szükséges áramot, bármilyen erős is a motor. Ezért számítanak a feszültségplatformok. Az akkumulátoros ütvecsavarozók kínálatában a 16 V-os modellek könnyű és alkalmi munkákat szolgálnak, míg a 20 V-os modellek a magasabb nyomatékosztályokat támogatják. Ne feledje, hogy a 20 V-os akkumulátor nagyjából 21 V-ot ér el teljes feltöltéssel, ezért egyes adatok 21 V-ot használnak marketing adatként. A mechanikus platform ugyanaz.
Az Ah-ban mért kapacitás határozza meg, hogy hány rögzítőelemet hajthat meg, mielőtt a szerszám lelassul. Egy 1,5 Ah-s csomag néhány kerékcseréhez megfelelő. Egy 4,0 Ah-s csomag egy egész napos vegyes javítási munkákat biztosít. A 6,0 Ah-s vagy 8,0 Ah-s csomag hosszú üzemidőt biztosít az építkezéseken történő folyamatos használathoz, bár növeli a szerszám súlyát. A helyes választás attól függ, hogy naponta ötször megragadja-e a csavarkulcsot, vagy órákon át járatja.
| Az akkumulátor kapacitása | Feszültség | Becsült ciklusok 600 N·m osztályú | Legjobb illeszkedés |
| 1,5 Ah | 16V / 20V | 30–50 | Alkalmi használat, egy vagy két kerék |
| 2,0 Ah | 16V / 20V | 50–80 | Könnyű karbantartás |
| 4,0 Ah | 20V | 100-200 | Napi műhelyhasználat |
| 6,0 Ah | 20V | 150-250 | Építkezés és hosszú műszakok |
| 8,0 Ah | 20V | 200-350 | Nehéz folyamatos rögzítés |
Az akkumulátor teljesítménye is változik a hőmérséklettel. A hidegcsomagok kevesebb áramot adnak le, és terhelés alatt erősebb feszültségesést mutatnak. A nagy kapacitású csomag télen elnézőbb, mert belső ellenállása kisebb a terheléshez képest. A töltő illesztése is számít. A csomag kapacitásának megfelelő töltő ésszerű időn belül befejezi a töltést anélkül, hogy túlzott áramot nyomna a cellákba.
Azon műhelyek számára, amelyek egyetlen platformot szeretnének fúrók, köszörűk és csavarkulcsok között, a 20 V-os rendszer a biztonságosabb befektetés. Lehetővé teszi a nagy forgatónyomatékú szerszámok működtetéséhez szükséges mozgásteret, miközben kompatibilis marad az azonos termékcsalád könnyebb szerszámaival. Saját 20 V-os ütvecsavarozó-vonalunkat úgy tervezték, hogy ugyanazt az akkumulátor- és töltőcsaládot használja, így egy nagy nyomatékú egység hozzáadásához nincs szükség második töltőrendszerre.
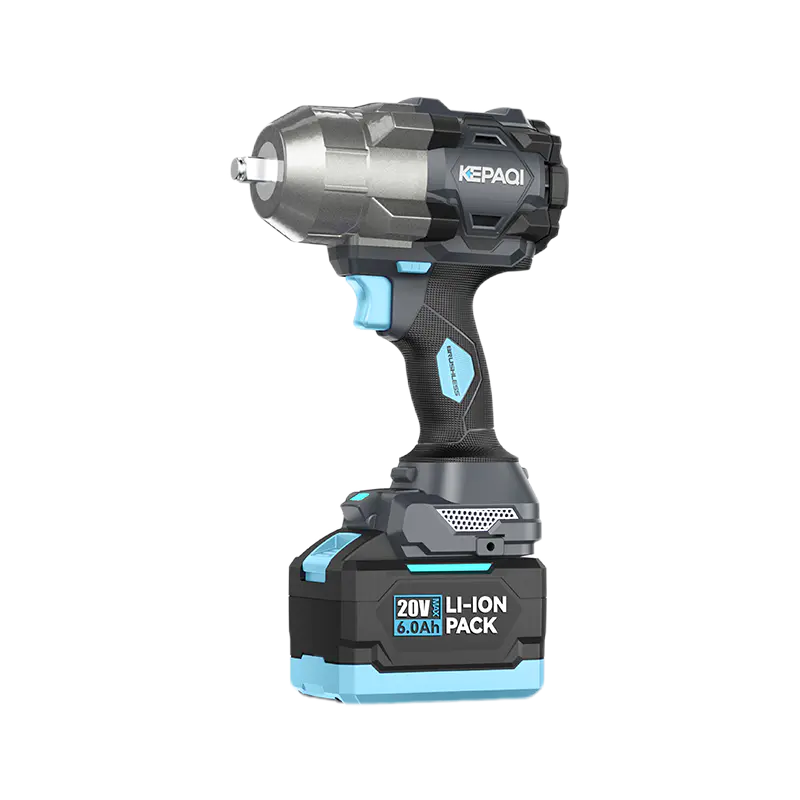 NAGY 20 V-os, nagy teherbírású, kefe nélküli ütvecsavarozó 1200 N·m-ig A professzionális autóipari és ipari feladatokhoz készült, nagy nyomatékú modell megosztja a 20 V-os platformot, és kettős sebességű vezérléssel rendelkezik az igényes rögzítőkhöz. Termék megtekintése →
A Hammer-Anvil rendszer belsejében: honnan származik az ütési energia
A motor egy forgó kalapácsot hajt meg, amely egy rugós bütykös mechanizmuson keresztül csatlakozik a kimeneti tengelyhez. Amikor a foglalat ellenállása megnövekszik, a kalapács összenyomja a rugót, leválik az üllőről, majd forgó erővel ismét előrecsapódik. Minden egyes kapcsolódás rövid, de erőteljes nyomatékimpulzust ad a rögzítőelemnek. Ez az oka annak, hogy egy ütvecsavarozó ki tudja lazítani a rozsdás csavart anélkül, hogy ezt a hatalmas reakcióerőt visszaadná a kezelőnek.
A percenkénti ütések száma és az egyes ütések energiája határozza meg, hogy milyen gyorsan oldódik ki a rögzítőelem. Két azonos forgatónyomaték-besorolású mechanizmus eltérően viselkedhet, mert az egyik gyakori enyhébb, míg a másik kevesebb, de erősebb ütést produkál. A korrodált kötőelemek esetében a nagyobb ütési arány általában jobb, mert a korróziós kötést az ismételt ütések miatt szakítja meg, nem pedig a hosszan tartó maximális csavarással. A meghúzási műveleteknél az ellenőrzött ütési energia csökkenti a túlhúzás kockázatát.
A kalapács-üllő rendszer tartóssága az, ahol láthatóvá válik a gyártási minőség. Az üllőnek edzett érintkezési felületre van szüksége, hogy ellenálljon az ismételt deformációnak, a kalapácsnak pedig szűk hézagokra van szüksége, hogy az energia ne vesszen el a belső játékban. Üzemünkben az ütőmechanizmusokat folyamatos terhelési teszteléssel futtatjuk, és megvizsgáljuk az érintkező felületek kopását. Egy jól elkészített egységnek minimális kopási mintát kell mutatnia több ezer ciklus után, míg egy rosszul elkészített egység heteken belül elveszítheti az ütközési hatékonyságot.
A gyakorlati következmény a felhasználók számára egyszerű. Ha a szerszám élettartamának nagy részét rozsdás csavarokon tölti, akkor az ütközési gyakoriság és az üllő minősége legalább annyira számít, mint a csúcsnyomaték száma. Ha a szerszámot főként összeszerelési munkákra használják, akkor a fordulatszám-szabályozás és a leállási reakció fontosabbá válik.
Kompakt kontra nagy nyomaték: a vezeték nélküli kialakítás fizikai korlátai
Az akkumulátoros ütvecsavarozóban minden kompromisszum a teljesítmény és a hatótávolság között. A nagy nyomatékú egységhez nagyobb motorra, nehezebb kalapács-üllő szerelvényre és szélesebb akkumulátorra van szükség, amelyek mindegyike felfelé nyomja a súlyt és meghosszabbítja a testet. A kompakt egység röviden tartja a fejet, a súlypontot pedig a kéz közelében tartja, de fizikailag nem tudja elhelyezni az 1000 N·m teljesítményhez szükséges alkatrészeket. Ennek a kompromisszumnak a felismerése segít elkerülni azt a gyakori hibát, hogy a legerősebb vagy a legkisebb modellt vásárolja meg anélkül, hogy figyelembe venné a tényleges munkahelyzetet.
Kompakt osztály
- Nyomatéktartomány: kb. 120-350 N·m
- Meghajtó mérete: 1/2 hüvelykes vagy 3/8 hüvelykes
- Testhossz: rövid, jó a motortérhez
- Legjobb: kerékfülekhez, konzolokhoz, kis karbantartáshoz
Közepes nyomaték osztály
- Nyomatéktartomány: kb. 400-650 N·m
- Meghajtó mérete: 1/2 hüvelyk
- Testhossz: közepes
- Legjobb: teherautó kerekekhez, felfüggesztéshez, általános acélhoz
Nagy nyomaték osztály
- Nyomatéktartomány: 700 N·m felett
- Meghajtó mérete: 3/4 hüvelykes vagy 1 hüvelykes
- Testhossz: hosszú, gyakran kétkezes használat
- Legjobb: nehézgépekhez, vasúthoz, nagy csavarokhoz
A súly döntő tényezővé válik, ha a kulcsot vállmagasság felett vagy szoros függőleges helyzetben használják. A gépvázon karnyújtásnyira tartott, nagy nyomatékú modell néhány illesztés után kimeríti. A megoldás gyakran az, hogy egy kompakt egységet tartanak a gyors kis kötőelemekhez és egy nagyobb egységet a nehéz munkákhoz. Azok a műhelyek, amelyek nem igazolhatnak két szerszámot, általában a közepes nyomatékosztályt választják, mert ez egyensúlyban tartja a fedést és a fáradtságot.
Egy másik fizikai korlát a meghajtó mérete. A 1/2 hüvelykes négyzet alakú meghajtás alapfelszereltség a személygépjárművek és kisteherautók munkáihoz. Körülbelül 700 N·m felett egy 3/4 hüvelykes meghajtót használnak, mert egy 1/2 hüvelykes aljzat és üllő meghibásodást kockáztat az extra igénybevétel miatt. A vevők néha azt feltételezik, hogy a 3/4 hüvelykes meghajtófoglalat 1/2 hüvelykesre illeszthető kisebb munkákhoz, és ez is megtörténik, de az adapter meghosszabbítja és kissé csökkenti az ütésátvitelt.
Milyen alkalmazásokat fedhet le az akkus ütvecsavarozó?
Az akkumulátoros ütvecsavarozók számos szerviz- és összeszerelési feladatban helyettesítették a pneumatikus szerszámokat, nem azért, mert az akkumulátor minden szempontból jobb, hanem azért, mert eltávolítja a kompresszortömlőt és a várakozási időt. Az alkalmazási tartomány a nyomatéktól, a fordulatszám-szabályozástól és az akkumulátor üzemidejétől függ. Az alábbiakban bemutatjuk azokat a főbb forgatókönyveket, amelyeket az ügyfelek visszajelzései és a tesztelés alapján látunk.
Autójavítás
A kerékfülek, felfüggesztő karok, féknyereg konzolok és kipufogóbilincsek az autóipari ütvekulcsok napi étrendje. A 350–600 N·m-es kefe nélküli modell 1/2 hüvelykes meghajtással elegendő a legtöbb járműhöz egészen a kisteherautókig.
Építőipari és acélszerelés
A szerkezeti csavarok, az ideiglenes támasztékok, a zsaluzat vasalatai és a rögzítőcsavarok a helyszínen nagyobb nyomatékot és hosszabb üzemidőt igényelnek. Egy 600 N·m osztályú egység 4,0 Ah-s vagy nagyobb akkumulátorral kezeli az acélvázban található tipikus M14–M16 csavarokat.
Nehéz karbantartási és ipari munka
A gépek védőburkolatai, a karimás csavarok, a lánctalpak és a nagy mezőgazdasági munkaeszközök meghaladhatják a 700 N·m-t. Az 1000 N·m-es osztályú villáskulcs 3/4 hüvelykes meghajtóval és nagy kapacitású akkumulátorral a megfelelő választás az ismétlődő nehéz rögzítéshez.
Az autóipari kategóriában a szerszám formája majdnem olyan fontos, mint a nyomaték. Az egyenes test rövid fejjel eléri a kerekeket és a felfüggesztési pontokat anélkül, hogy eltávolítaná a szomszédos részeket. A változtatható fordulatszámú kioldó és a hátrameneti mód hozzáadásával a kezelő a nyomaték végső fokát szabályozza, ahelyett, hogy a tapintásra hagyatkozna. Sok ügyfelünk ugyanazt a szerszámot használja az eltávolításhoz és az összeszereléshez, egyszerűen az ütési mód alacsonyabb fokozatra kapcsolásával és egy nyomatékpálcával a végső meghúzáshoz.
Az építési munkák más igényeket támasztanak. A kulcs gyakran ki van téve pornak, vibrációnak és esetenként leesnek. Fontossá válik a gumírozott fogantyú, a lezárt kioldó és az akkumulátorretesz, amely erős ütközés esetén is zárva tartja a csomagot. Mert akkus ütvecsavarozó autóipari használatra különösen a kompakt test és a LED-fény olyan praktikus tulajdonságok, amelyek javítják a sebességet és a pontosságot gyenge fényviszonyok között.
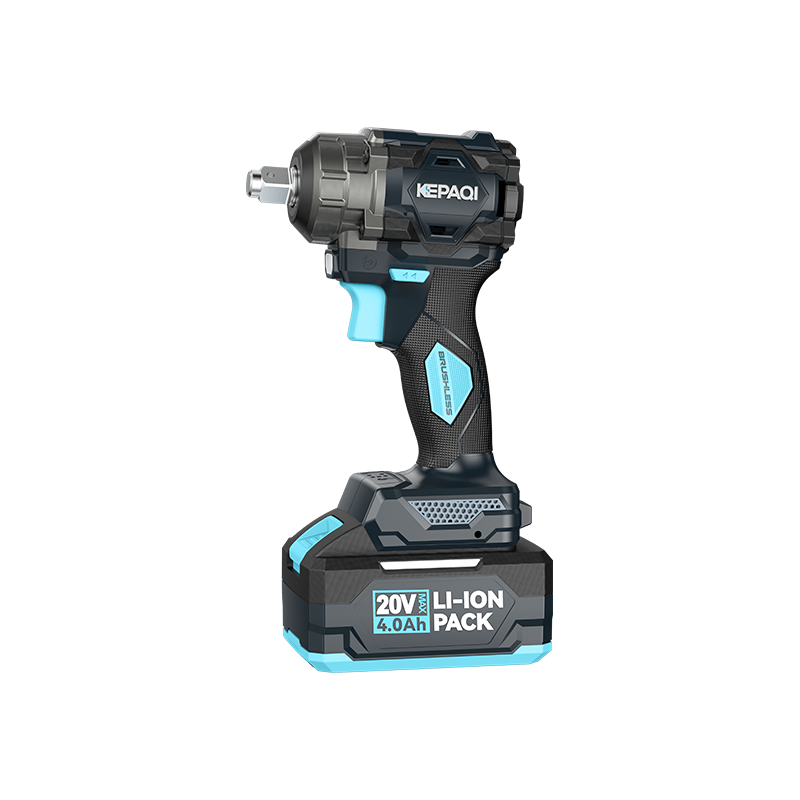 NAGY 20 V-os kompakt kefe nélküli ütvecsavarozó 350 N·m nyomatékkal Könnyű, állítható fordulatszámú csavarkulcs, amely ideális építkezésekhez és alacsony fényviszonyok melletti munkákhoz, megbízható szétszerelést és fúrást kínál különféle anyagokon. Termék megtekintése →
A gyári szintű minőségellenőrzés az egység kiszállítása előtt
Az akkumulátoros ütvecsavarozó csak akkor hasznos, ha a nyomatékmérés konzisztens, az akkumulátor terhelés alatt is működik, és a mechanizmus túléli a több hónapos terepi használatot. Gyártóként az a szerepünk, hogy ellenőrizzük ezt a három pontot, mielőtt az eszközt becsomagolnánk. A folyamat a motorral kezdődik: minden kefe nélküli motort tesztelnek az áramfelvételre, a tekercsellenállásra és a Hall-érzékelő időzítésére. Az instabil jelű motor az elektronikus vezérlő hibásan kapcsol, ami gyenge ütéseket és extra hőt okoz.
Az akkumulátorcsomag ezután külön vezetéken megy keresztül. A cellákat összeszerelés előtt a belső ellenállás szerint osztályozzák, mivel a soros csomagban lévő gyenge cella korlátozza a teljes csomag kisülési áramát. Ellenőrzik a cellák közötti hegesztést, és ellenőrzik az akkumulátorvezérlő rendszert túláram-, túlkisülés- és hőmérséklet-védelem szempontjából. Ez azért fontos az ütvecsavarozóknál, mert az áramcsúcsok egy ütközés esetén élesek lehetnek, és a gyenge tömítés korán kiválthatja a védelmet, vagy annyira leeshet a feszültség, hogy a szerszám alulteljesíthető.
Végül a teljes szerszámot nyomatékvizsgálón futtatják, hogy ellenőrizzék, hogy a teljesítmény megfelel-e a névleges specifikációnak. A nyomatékgörbét a működés első percében rögzítjük, nem csak az első sorozatban, mert a hő- és feszültségcsökkenés fokozatosan befolyásolja a teljesítményt. A minőségi szerszámnak tartós használat után is a névleges nyomatékához közel kell produkálnia, nem csak egy teljesen feltöltött akkumulátorral, hideg motorral.
A beszállítót értékelő vásárlóknak három dolgot kell megkérdezniük:
- Az adott modellhez tartozó nyomaték-ellenőrzési adatok, kalibrált teszteren mérve, miután a szerszám felmelegedett.
- Az akkumulátor öregedési tesztjének eredményei, beleértve a töltési-kisütési ciklusok számát, mielőtt a kapacitás 80 százalék alá csökkenne.
- Az ütőmechanizmus tartósságának bizonyítékai, például a folyamatos terhelési vizsgálati jegyzőkönyvek vagy a belső alkatrészek fényképei a tesztelés után.
Ezek az ellenőrzések nem elméletiek. Saját létesítményünkben minőségvizsgáló laboratóriumot, akkumulátor-összeszerelő műhelyt és akkumulátorvizsgáló rendszert működtetünk, mert egy szerszám csomagolása külön felelősséget jelent az alkatrészeinek tervezésétől. Az eredmény egy olyan termék, amely kiszámíthatóan viselkedik, amikor egy másik országban található műhelybe kerül.
Gyakran ismételt kérdések az akkumulátoros ütvecsavarozókkal kapcsolatban
Az akkumulátoros ütvecsavarozó teljes mértékben helyettesítheti a pneumatikus ütvecsavarozókulcsot?
A legtöbb mobil és műhelymunkához igen. A nagy nyomatékú, kefe nélküli akkus modell 20 V-os akkumulátorplatformmal elegendő ütési energiát biztosít a kerékmunkához, a szerkezeti csavarokhoz és a könnyűipari rögzítéshez. A pneumatikus szerszámok még mindig nyernek a folyamatos gyártósorokon, ahol már rendelkezésre áll kompresszor, és a kezelők egész nap megállás nélkül használják a szerszámot. A vezeték nélküli előny a tömlőktől, szelepektől és a kompresszor karbantartásától való függetlenség.
Milyen nyomatékra van szükségem az autó keréksarukhoz?
A személyautók füles anyáit általában 90–120 N·m-re húzzák meg, ami jóval 350 N·m alatt hangzik. Az ütvecsavarozónak azonban több kapacitásra van szüksége a rozsdás vagy túlfeszített fülek kilazításához. A 350 N·m osztályú egység általában a minimum a kényelmes kerékmunkához. Teherautók és haszongépjárművek esetén legalább 600 N·m javasolt.
Miért van az ütvecsavarkulcsom sebesség- vagy sebességmóddal?
Az ütvecsavarozó teljes sebességgel működik, ami kiválóan kivehető, de összeszereléskor kockázatos. A sebesség- és fokozatmódok csökkentik a forgási sebességet és az ütközés intenzitását, így a felhasználó fokozatosan közelítheti meg a végső nyomatékot. Ha nagy sebességű üzemmódot használ egy kis csavar meghúzására, az gyakran túlhúzza azt. Az alacsonyabb üzemmódok akkor is segítenek, ha puhább anyagokkal vagy vékony falú szerelvényekkel dolgozik.
Milyen meghajtóméretet válasszak?
A legtöbb autóipari és építőipari munkához a 1/2 hüvelykes a szabvány méret, mivel az aljzatok széles körben elérhetők, és az üllő körülbelül 650 N·m-ig elég erős. A 700 N·m feletti, nagy nyomatékú modelleknél a 3/4 hüvelykes hajtás biztonságosabb, mivel a nagyobb üllőfelület elosztja az ütközési terhelést, és ellenáll a csavarodási kifáradásnak. Kerülje az 1/2 hüvelykes aljzat használatát egy 1000 N·m-es szerszámon olcsó szűkítőn keresztül.
Használhatok egy akkumulátort különböző akkus szerszámokhoz?
Ha a szerszámok ugyanazt a feszültségplatformot és ugyanazt az akkumulátorcsatlakozót használják, akkor igen. Ez az egyik fő oka annak, hogy egyetlen termékcsaládon belül maradjunk. A 20 V-os 4,0 Ah-s akkumulátor megosztható egy fúró, egy ütvecsavarozó és egy körfűrész között, ami csökkenti a tartalék akkumulátorok és a töltőberendezések összköltségét.
Kezdje a legnagyobb csavarral, amelyet rendszeresen eltávolít, mert ez határozza meg a nyomaték alsó részét. Ezután fontolja meg, hogy a kezének be kell-e férnie szűk motortérbe, mert ez határozza meg a mennyezet méretét. Sok vegyes műhelyben egy 600 N·m-es kefe nélküli modell 20 V-os platformon egyetlen szerszámban fedi le a kerékmunkát, a felfüggesztést és a könnyű szerkezeti csavarozást. Ha a rögzítők túllépik az M24-et, lépjen fel az 1000 N·m osztályba, és tartson egy könnyebb egységet a mindennapi sebességhez.